5 leviers concrets pour organiser un atelier de production et fluidifier les flux
L’organisation d’un atelier de production ne se résume pas à ranger des machines ou à stocker mieux. C’est un travail de fond qui agit sur la productivité, la sécurité et la capacité de l’entreprise à absorber les variations de charge. Un atelier bien pensé limite les déplacements, clarifie les rôles et donne à chaque zone un usage précis.
Analyser l'existant pour identifier les gaspillages
Avant de bouger une machine ou de modifier un plan, il faut observer le fonctionnement réel de l’atelier. Sans diagnostic, l’aménagement risque de déplacer les problèmes sans les traiter. Le but est de repérer les Muda, c’est-à-dire les gaspillages qui consomment du temps, de l’espace et de l’énergie sans créer de valeur.
Comprendre l’organisation d’un atelier
Cartographier les flux avec la VSM
La Value Stream Mapping (VSM) aide à visualiser le cycle de production dans son ensemble. En mettant à plat les flux physiques et les flux d’information, elle fait ressortir les goulots d’étranglement, les stocks dormants et les attentes inutiles. Cette lecture globale permet aussi de comprendre où les ruptures de charge apparaissent et pourquoi certains produits stagnent entre deux postes.
Traquer les mouvements inutiles
Les déplacements excessifs d’opérateurs ou de pièces figurent parmi les gaspillages les plus fréquents. En observant les trajets réels sur le terrain, il devient possible d’identifier des distances qui peuvent être réduites par un réagencement plus logique. Parfois, déplacer un poste de travail ou rapprocher l’alimentation en composants suffit à gagner plusieurs heures de production par semaine. Ce type d’ajustement simple a souvent un effet immédiat sur la fluidité.
Optimiser l'agencement et la circulation des flux
Une fois les gaspillages identifiés, l’agencement devient le levier principal de performance. L’objectif est de faire circuler la matière de manière continue, avec le moins d’attentes possibles entre les étapes. Dans cette logique, chaque zone doit avoir une fonction claire et chaque passage doit rester libre.
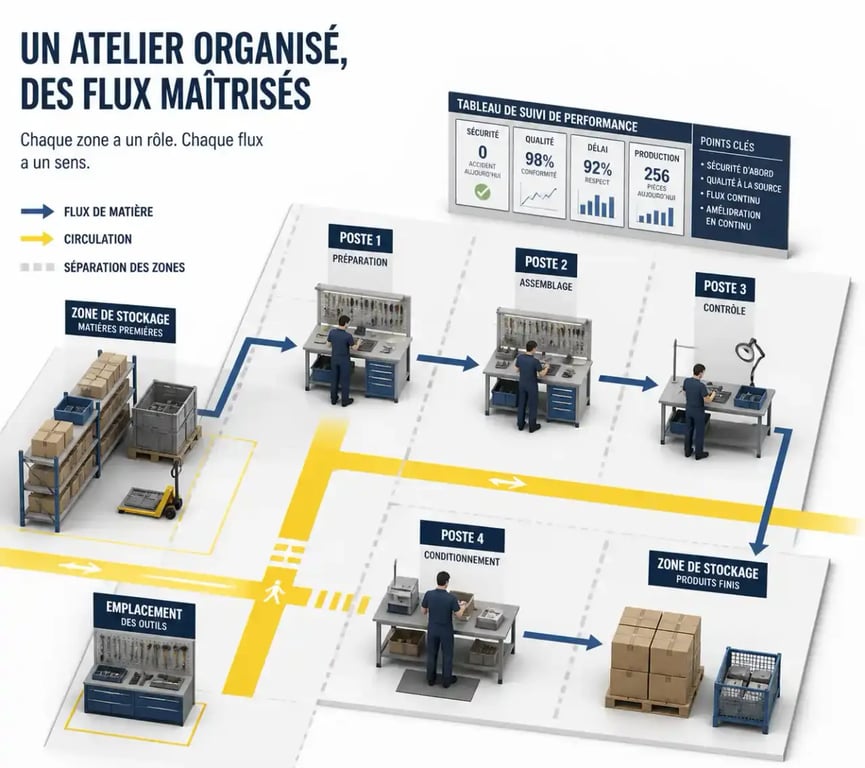
Le marquage au sol comme repère de circulation
Le marquage au sol ne sert pas seulement à tracer des lignes. Il aide à délimiter les zones de stockage, les voies de circulation et les emplacements des machines. Avec des pictogrammes adhésifs et des bandes de signalisation industrielles, l’atelier gagne en lisibilité. Les équipes savent où déposer, où circuler et où intervenir. Le résultat est concret : moins d’encombrement, moins d’hésitations et moins de risques d’accident liés aux obstructions.
La gestion de l'espace par la méthode 5S
Le 5S reste un appui solide pour maintenir une organisation durable. En triant ce qui est utile, en rangeant chaque outil à sa place et en nettoyant régulièrement, l’atelier devient plus simple à tenir au quotidien. Chaque poste fonctionne alors comme une cellule autonome, ergonomique et prête à l’emploi. Pour que cette organisation tienne dans le temps, il faut aussi traiter l’espace comme une zone de flux, où seuls les éléments nécessaires à la production du moment entrent et sortent. Cette discipline évite la saturation des postes et limite les pertes de temps liées à la recherche d’outils ou de pièces.
Structurer les équipes et l'ergonomie des postes
L’organisation technique ne fonctionne pas sans les opérateurs. Un poste mal conçu fatigue, augmente les risques de troubles musculo-squelettiques, puis finit par dégrader la qualité. À l’inverse, un poste clair et accessible facilite le travail et réduit les gestes inutiles.
L'ergonomie au service de la productivité
Un bon poste de travail permet d’atteindre les outils et les composants sans effort superflu. Les servantes, les supports réglables en hauteur et les éclairages adaptés réduisent la pénibilité. Quand l’opérateur évolue dans un environnement plus confortable, sa concentration reste meilleure et le taux de rebut baisse naturellement. L’ergonomie agit donc à la fois sur la qualité, la fatigue et la régularité du geste.
Impliquer les collaborateurs via les Gemba Walks
Les Gemba Walks, ou tournées terrain, servent à faire remonter les problèmes vécus par les équipes. Aller voir le travail là où il se fait permet de mieux comprendre les contraintes réelles et d’ajuster les решения avec ceux qui connaissent le terrain. Cette démarche renforce l’adhésion aux changements, car les solutions ne sont pas imposées depuis un bureau. Elle nourrit aussi la culture d’amélioration continue, un point clé pour faire évoluer l’atelier sans casser son fonctionnement.
Piloter la performance par le management visuel
Pour rester performant dans la durée, un atelier a besoin d’indicateurs lisibles et accessibles. Le management visuel, qu’il soit digital ou physique, donne à chacun une lecture immédiate de l’état de la production. Il évite de travailler à l’aveugle et facilite les ajustements rapides quand un écart apparaît.
Les indicateurs clés de performance (KPI)
Les KPI doivent être choisis avec soin. Le taux de rendement synthétique (TRS), le taux de rebuts et le respect des délais de livraison donnent une image utile de la performance. Ces données ne doivent pas rester cachées dans des rapports informatiques. Affichées sur des tableaux Kanban ou sur des écrans de diffusion dans l’atelier, elles deviennent visibles pour toute l’équipe. Chacun peut alors mesurer l’écart entre la situation réelle et l’objectif, puis réagir plus vite. Ce suivi simple crée un cadre commun et rend les écarts plus faciles à traiter.
Favoriser l'amélioration continue
L’organisation d’un atelier n’est jamais figée. Elle doit évoluer avec les volumes, les produits et les outils utilisés. Des rituels courts, comme des points quotidiens de 5 minutes, permettent de faire circuler les informations utiles sans alourdir l’organisation. Ils donnent aussi un espace régulier pour faire remonter les irritants, suivre les actions en cours et ajuster les standards de travail. C’est cette régularité qui aide la performance industrielle à durer, plutôt qu’une succession de changements isolés.
| Méthode | Objectif principal | Bénéfice attendu |
|---|---|---|
| 5S | Ordre et propreté | Gain de temps et sécurité |
| VSM | Visualisation des flux | Réduction des délais et stocks |
| Kanban | Gestion des flux tirés | Réduction du surstockage |
| KPI | Pilotage de la performance | Prise de décision rapide |